
铸铝、锻铝与钢模如何选,分型线、排气、嵌件、模架和表面处理如何影响产品,模具寿命与保养,以及如何评估一家中国滚塑模具厂。
简要版: 滚塑模具只是一层薄薄的金属壳,但成品上几乎所有能看到的东西都从它开始:飞边在哪里、壁厚是否均匀、表面效果如何、嵌件落在什么位置。鲁班滚塑是一家位于东莞的中国滚塑模具制造商,在自有的3轴和5轴CNC设备上加工铸铝、锻铝和碳钢模具,每套模具都在自己的生产线上试模,并按ISO 9001:2015体系进行检验。本文讲清楚一套滚塑模具里的关键工程选择、每一项对产品的影响,以及在支付开模费之前应该检查什么。
一家中国滚塑模具制造商到底做什么?
滚塑模具不注射任何东西。塑料粉料装入中空的金属模壳,合模后加热,并沿两个轴旋转,直到粉料熔化并附着在模具内表面,然后在继续旋转的同时冷却。所以模具要同时完成三件事:保持形状、让热量均匀地进出塑料、密封到既不漏料又不憋压的程度。
鲁班滚塑2019年成立于东莞企石镇,模具在自己的模具车间制造,不向第三方模具厂采购。其用于模具加工的设备包括4台中型和2台大型3轴CNC加工中心、1台用于复杂几何和高精度表面的大型5轴CNC机床,以及用于模具准备的喷砂和抛丸设备。每套模具都经过CAD设计、CNC加工,在公司自己的滚塑生产线上试模,并完成尺寸检验后,才放行用于客户订单。
铸造、机加工还是焊接成型:哪种模具适合你的零件?
从行业整体看,滚塑模具大致分为三类。选择主要取决于几何形状、表面细节、尺寸和预算,而不是好坏之分。鲁班的说法也是如此:模具用什么金属,主要是几何形状和成本的取舍。
| 模具类型 | 制作方式(行业通行做法) | 通常适用 | 需要注意 |
|---|---|---|---|
| 铸铝 | 先做木模或母模,围绕其浇铸铝材,再对分型面和关键面进行CNC加工 | 造型自由或细节多的产品,纹理和LOGO可随铸件一次成型,同一母模可复制多套模具 | 表层铸造气孔、模壳壁厚、补焊质量 |
| 锻铝(整块机加工) | 型腔由整块铝锭或铝板经CNC直接加工而成 | 边角清晰、尺寸要求严、需要高光抛光或精密配合面的产品 | 型腔越深越大,加工时间和成本越高;问清大型腔如何分块 |
| 焊接钢模/碳钢 | 钢板经成型后焊接成模壳 | 水箱等大型、结构简单的产品,以及需要承受频繁搬运的模具 | 导热比铝慢,型腔一侧有焊缝,挂在转臂上的重量更大 |
鲁班的大多数模具采用铝材,因为铝加工快、导热均匀,而均匀受热正是壁厚均匀的来源。钢模只用于确有需要的零件。
请对方书面说明推荐方案: 两家供应商用不同金属报同一个零件,可能都有充分理由。请模具厂针对你的图纸写明:建议哪种模具、为什么、型腔如何分块,以及这对表面效果和模具寿命意味着什么。只写一句“铝模”,无法用来比较报价。
为什么分型线决定了你要为修边付多少钱?
每套滚塑模具都必须从某处打开才能取出产品。两半模具的结合处就是分型线,也是模具最薄弱的地方。如果结合面贴合不均,熔料就会钻进缝隙形成飞边,也就是一圈需要手工或CNC修掉的薄塑料边。分型线配合不好,还会让空气进出不均,在接缝处出现针孔或薄点。
鲁班的分型线由CNC加工完成,而不是手工修配。它给出的理由正是采购方最关心的:机加工分型面的飞边远少于手工修配的模具,既降低后处理成本,也提升批次一致性。
- 空模合模后沿分型线看是否透光;看得见的缝隙就会变成飞边。
- 检查锁扣或螺栓是否均匀分布,保证结合面一周受力一致。
- 检查首批样品的接缝:飞边应薄而均匀,而不是有的地方很厚、有的地方没有。
- 问清模具量产一段时间后,分型线如何复查。
滚塑模具里的排气起什么作用?
合模后的滚塑模具是一个封闭的空气腔,每个周期都要先加热再冷却。空气膨胀时需要出口,收缩时需要回路。行业通行做法是设置排气管:一根穿过模壁伸入型腔的管子,通常内填过滤材料,让空气自由进出而粉料不外漏。
排气不足时,加热阶段的压力会把熔料从分型线挤出去,冷却阶段的负压则可能把尚软的壁面往里吸,或从接缝吸入空气形成气孔。当产品在分型线附近出现变形、凹陷或气泡时,工艺工程师首先排查的就是排气管是否偏小或堵塞。
排气管会在产品上留下一个小孔,所以通常放在本来就要钻孔、遮盖或不显眼的地方。请模具厂在加工前把排气位置标在模具图上。
金属嵌件和安装点如何做进模具里?
很多OEM零件需要螺纹、螺柱或支架,单靠塑料壁做不到。鲁班采用模内金属嵌件技术:滚塑循环开始前把嵌件放入模具,塑料在其周围成型,形成永久性结合,无需二次装配。常见用途是螺柱、安装支架和加强板。
要做到这一点,模具本身必须能固定嵌件。行业通行做法是在模壁上设置定位销、螺纹柱或穿模螺栓,在模具旋转和加热时把每个嵌件固定在准确的位置和角度上。嵌件本身通常带滚花、法兰或倒扣,让塑料能抓牢它,抵抗拔出力和扭力。
- 嵌件位置:确认每个嵌件都在模具图上标注尺寸,而不只是在产品模型上画出来。
- 壁厚堆积:嵌件周围塑料流动性较差,问清嵌件旁边的壁厚如何测量。
- 拔出力与扭力:在样品上约定一个简单测试,例如把螺栓拧入螺纹嵌件到约定扭矩。
- 装件时间:每个周期都要人工装入嵌件,问清定位结构如何防止装错或漏装。
模架对产品质量有什么影响?
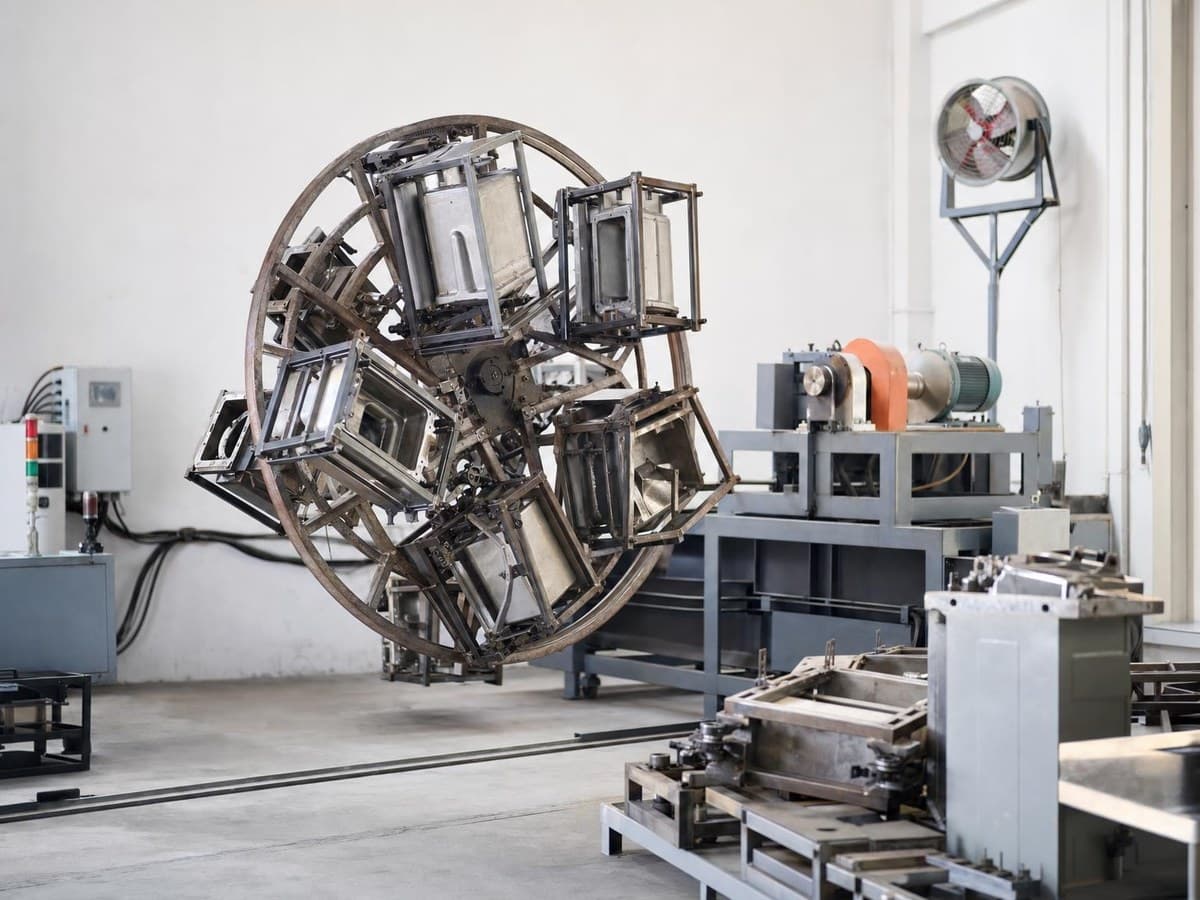
模壳并不直接固定在滚塑机转臂上。行业通行做法是把它装在钢制模架中,模架把模具固定在转臂上,承载闭合分型线的锁扣,并提供上下料用的吊点。对大型模具来说,模架本身就是一项需要设计的工程。
模架从两个方面影响产品。一是受热:靠近模具的粗大框架杆件会挡住烘箱里的热风和冷却风,使其背后的区域偏薄或塑化不足。二是平衡:模具偏离中心安装会让转臂旋转不均,把更多料甩到一侧。鲁班称其2600型滚塑机可生产最长3,000毫米的零件,零件越大,这两种影响越明显。
应该指定哪种模具表面处理?
滚塑产品复制的是模具内表面。鲁班表示,纹理、喷砂和压印LOGO等表面处理直接做在模具本体上,因此每件产品都能复现,而不是事后另外添加。此外还提供特氟龙涂层、高光抛光和光面。下表列出每种处理在行业通行做法中对产品的影响。
| 模具表面处理 | 对产品的影响 | 常见选择理由 | 取舍 |
|---|---|---|---|
| 喷砂 | 均匀的哑光表面 | 掩盖轻微流痕和搬运划痕,有助脱模 | 哑光质感未必适合追求高端手感的消费品 |
| 纹理 | 木纹、皮纹等图案复制到塑料表面 | 让经常搬动、拖拽的产品不显划痕 | 需要更大拔模角才能顺利脱模;高摩擦部位纹理会磨损 |
| 特氟龙涂层 | 型腔表面不粘 | 深腔、复杂形状和嵌件周围更易脱模,减少脱模剂用量 | 涂层会磨损,需要定期重涂 |
| 高光抛光 | 产品表面光亮 | 外观高档,易清洁 | 任何瑕疵、划痕和指纹都看得见;脱模控制要求高 |
| 压印LOGO | 凸起或凹陷的品牌标识一次成型 | 标识与产品同步老化,不会脱落 | LOGO细节要考虑壁厚和脱模方向 |
表面处理要根据产品的使用场景来选,而不是看效果图。拿不准时,先用现有模具做两种表面的样品再决定,因为加工完成后再改表面处理,通常意味着型腔要返工。
壁厚和公差有多少取决于模具?
滚塑的壁厚主要由投料量和加热方式决定,而不是由第二个模具面决定。这就是鲁班称壁厚可以在3-18毫米范围内调整而无需重新开模的原因。模具控制的是粉料最终分布得是否均匀:模壳厚度一致、导热均匀,壁厚就均匀;模具上有冷热点,产品上就有厚薄区。
尺寸公差同理。模具决定名义形状,冷却收缩决定产品与之有多接近。鲁班表示,高精度OEM件的公差可达±1%或更优,依靠的是精密冷却夹具和成型周期控制。其生产检验包括超声波壁厚测量、CMM尺寸检测和100%外观检查。
把关键尺寸标在图纸上: 收缩在各个方向、各个部位并不相同。把真正关键的几个尺寸标出来,例如安装孔位置、密封面或盖子配合,并要求首批样品报告这些尺寸。其余尺寸按一般公差,模具成本才可控。
滚塑模具能用多久?怎样保养才能保持精度?
鲁班表示,其铝模在常规保养下可运行20万次以上。其模具在反复加热冷却中保持尺寸稳定,得益于高级铝材、优化的模壁厚度设计和加强肋结构。任何模具寿命数字都以正常保养为前提,所以要事先约定保养内容、记录方式,以及返单前是否重新检查模具。
从行业经验看,滚塑模具的磨损点是可以预见的:分型线承受每一次锁紧和装卸时的磕碰;表面涂层随脱模和清洁逐渐磨损;排气管会堵塞;锁扣和模架会因冷热循环而松动。常规保养通常包括:
- 清除型腔内的脱模剂和残留物,保持表面效果一致。
- 检查并修整因磕碰而出现缝隙的分型线。
- 更换排气管内的过滤材料,确认排气畅通。
- 当产品上开始显出表面问题时,重涂特氟龙涂层或重新喷砂。
- 紧固或更换锁扣,检查模架焊缝有无裂纹。
- 两次生产之间,模具应合模、干燥存放,并保护好分型线。
支付开模费之前,如何评估一家滚塑模具厂?
滚塑产品的大多数问题,都能追溯到第一刀切削之前所做的决定。值得合作的模具厂,会先谈拔模角、分型线位置、排气和嵌件,再谈价格。鲁班表示,其工程师在开模前就会标出拔模角度和壁厚风险,并提交CAD文件供确认;可接受STEP、IGES、DWG、PDF乃至手绘草图作为起点。
检查什么
- 模具车间本身:型腔用哪台CNC加工,5轴加工是在厂内完成还是外发。
- 工作台上的成品模具:分型线贴合度、锁扣质量、模架通透程度、排气位置。
- 铸铝模具:型腔表面有无气孔,补焊质量如何。
- 模具将要上机的生产线,以及同类模具做出的样品,剖开或测量壁厚。
- 样品偏差如何处理:鲁班表示,样品偏离约定规格时免费调整模具。
索取哪些文件
- 模具设计文件或模具图,标明分型线、排气、嵌件位置和模具材料。
- 模具本身的尺寸检验报告。鲁班表示每套模具均按ISO 9001进行尺寸检验。
- 样品报告,包括尺寸、壁厚读数和照片;鲁班表示每款1-3件样品均附尺寸报告和照片记录。
- 质量体系证书,含编号、发证机构和有效期。鲁班的ISO 9001:2015证书编号为46625Q110227R0S,由Shenzhen Zhongxin Certification Testing Co., Ltd.颁发,有效期至2028年9月7日。
- 书面说明模具归属、存放地点和保养记录方式。
开模报价低不一定省钱: 与注塑模具相比,滚塑模具本来就便宜;鲁班给出的数字是通常为同等注塑模具成本的20-40%。挑最便宜的模具省下的钱,往往又花在手工修边、报废品和返工上。比较报价时,要在相同模具类型、相同表面处理、相同嵌件和相同检验文件的基础上比。
条件允许的话,最好到厂看看。鲁班欢迎买家到东莞企石镇参观,从深圳乘高铁约90分钟,从广州约60分钟。带着图纸在模具车间待一个小时,胜过一周的邮件往来。
发送图纸,获取模具评审
请发送CAD文件、样品或草图,并标出关键部位。鲁班的工程师会为您的零件提出模具类型、分型线和表面处理建议,24小时内回复。
鲁班做哪些类型的滚塑模具?
鲁班的模具车间在自有3轴和5轴CNC设备上加工铸铝、锻铝和碳钢模具。大多数模具采用铝材,因为铝加工快、导热均匀;钢模用于确有需要的零件。
CNC加工分型线为什么重要?
分型线是两半模具的结合处。结合面贴合不均,塑料就会溢出形成需要修掉的飞边。鲁班的分型线由CNC加工,据其介绍,飞边远少于手工修配的模具,批次一致性也更好。
滚塑模具可以做哪些表面处理?
鲁班提供喷砂、纹理、特氟龙涂层和高光抛光,另有光面和压印LOGO。纹理、喷砂和LOGO直接做在模具上,每件产品都能复现。应根据产品用途选择:哑光和纹理表面能掩盖磨损,高光表面则会显露磨损。
鲁班的铝模能用多久?
鲁班表示其铝模在常规保养下可运行20万次以上,依靠高级铝材、优化的模壁厚度和加强肋结构。建议问清保养如何记录,以及返单前是否重新检查模具。
金属嵌件可以直接成型在产品里吗?
可以。鲁班在滚塑循环前把金属嵌件放入模具,塑料在其周围成型并形成永久结合,无需二次装配。常用于螺柱、安装支架和加强板。模具上设有定位结构,把每个嵌件固定在准确位置。
改壁厚需要重新开模吗?
通常不需要。滚塑壁厚主要取决于投料量和加热方式,鲁班表示可在3-18毫米范围内调整而无需重新开模。模具决定的是壁厚形成得是否均匀。